
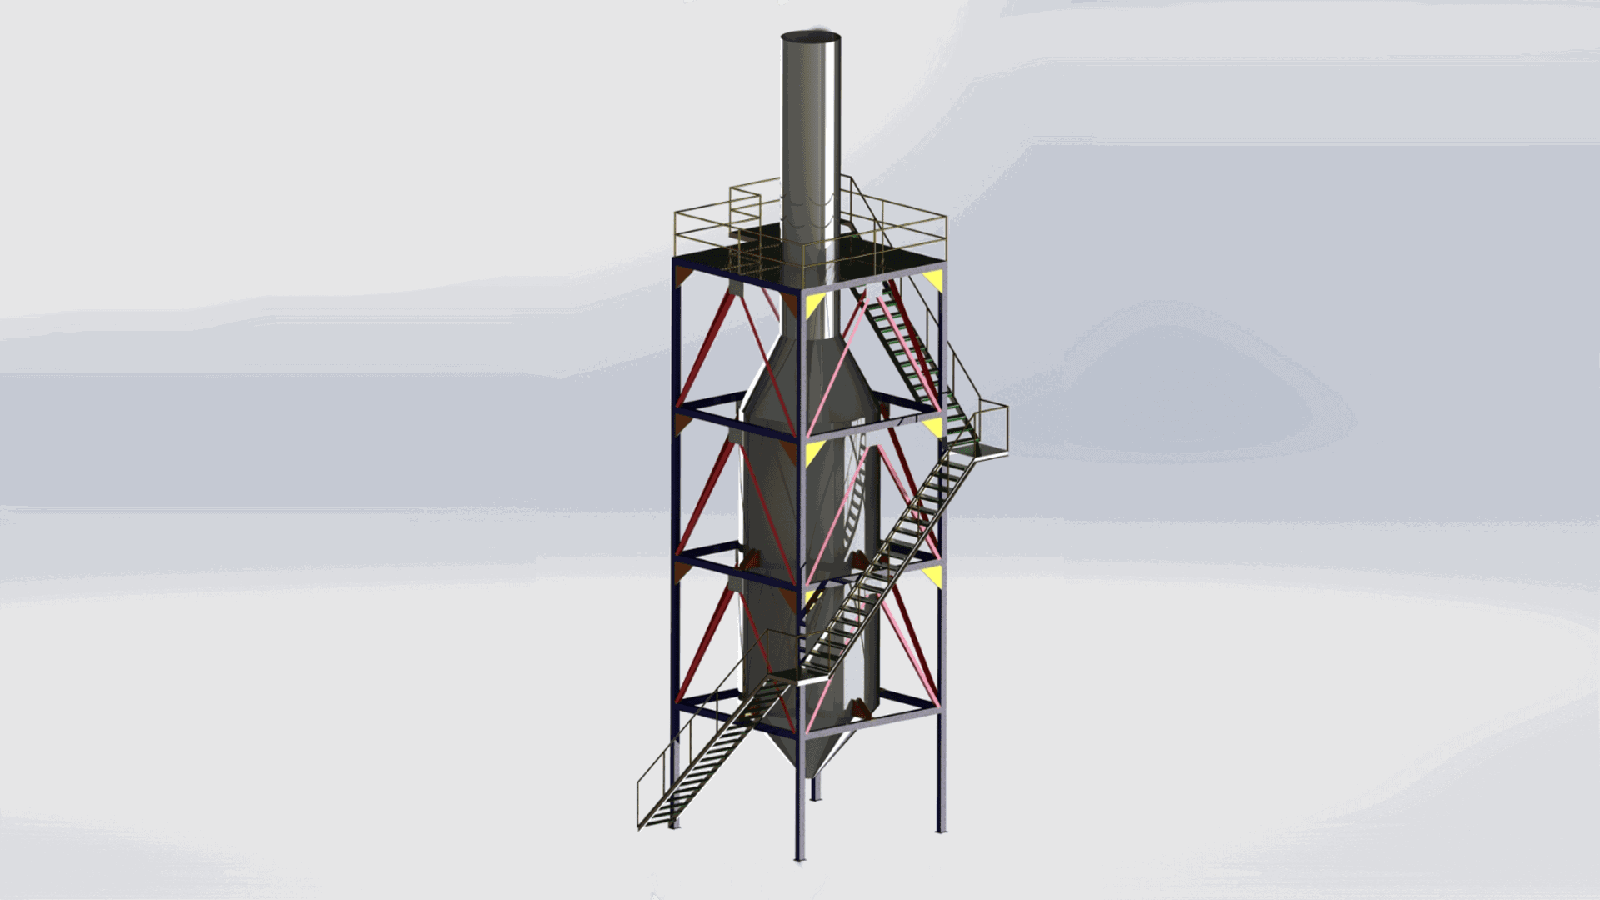
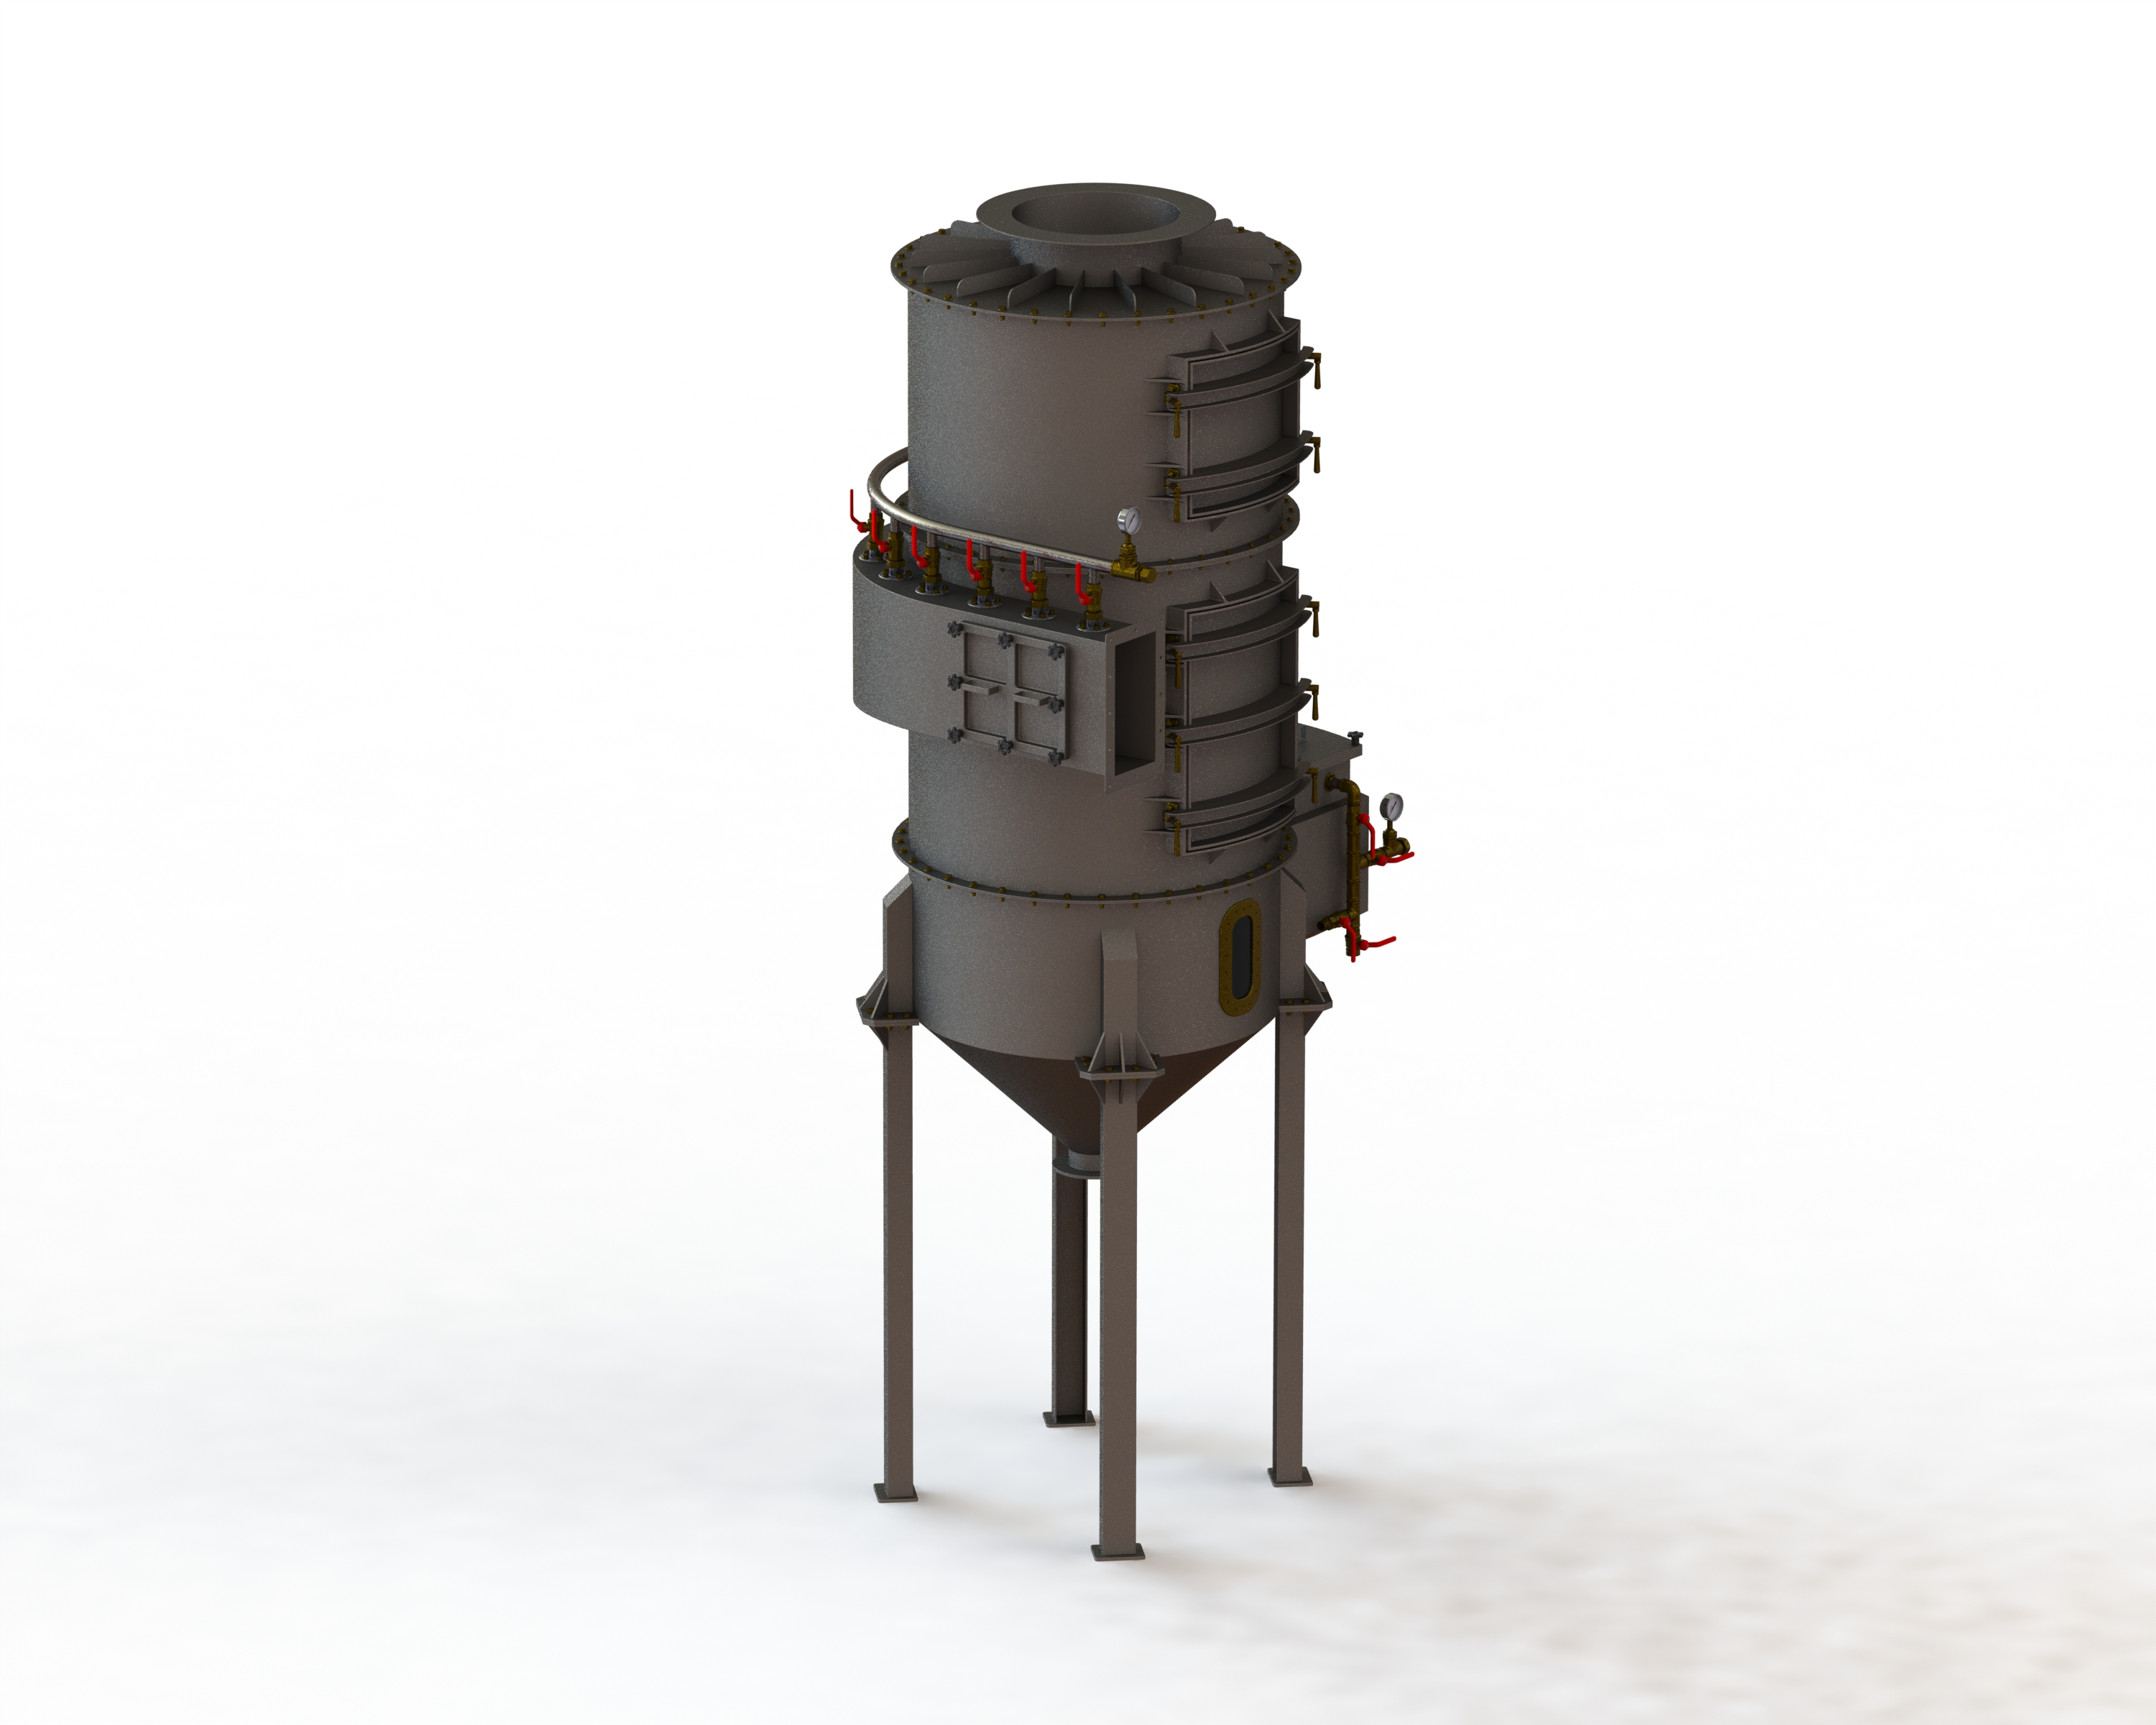
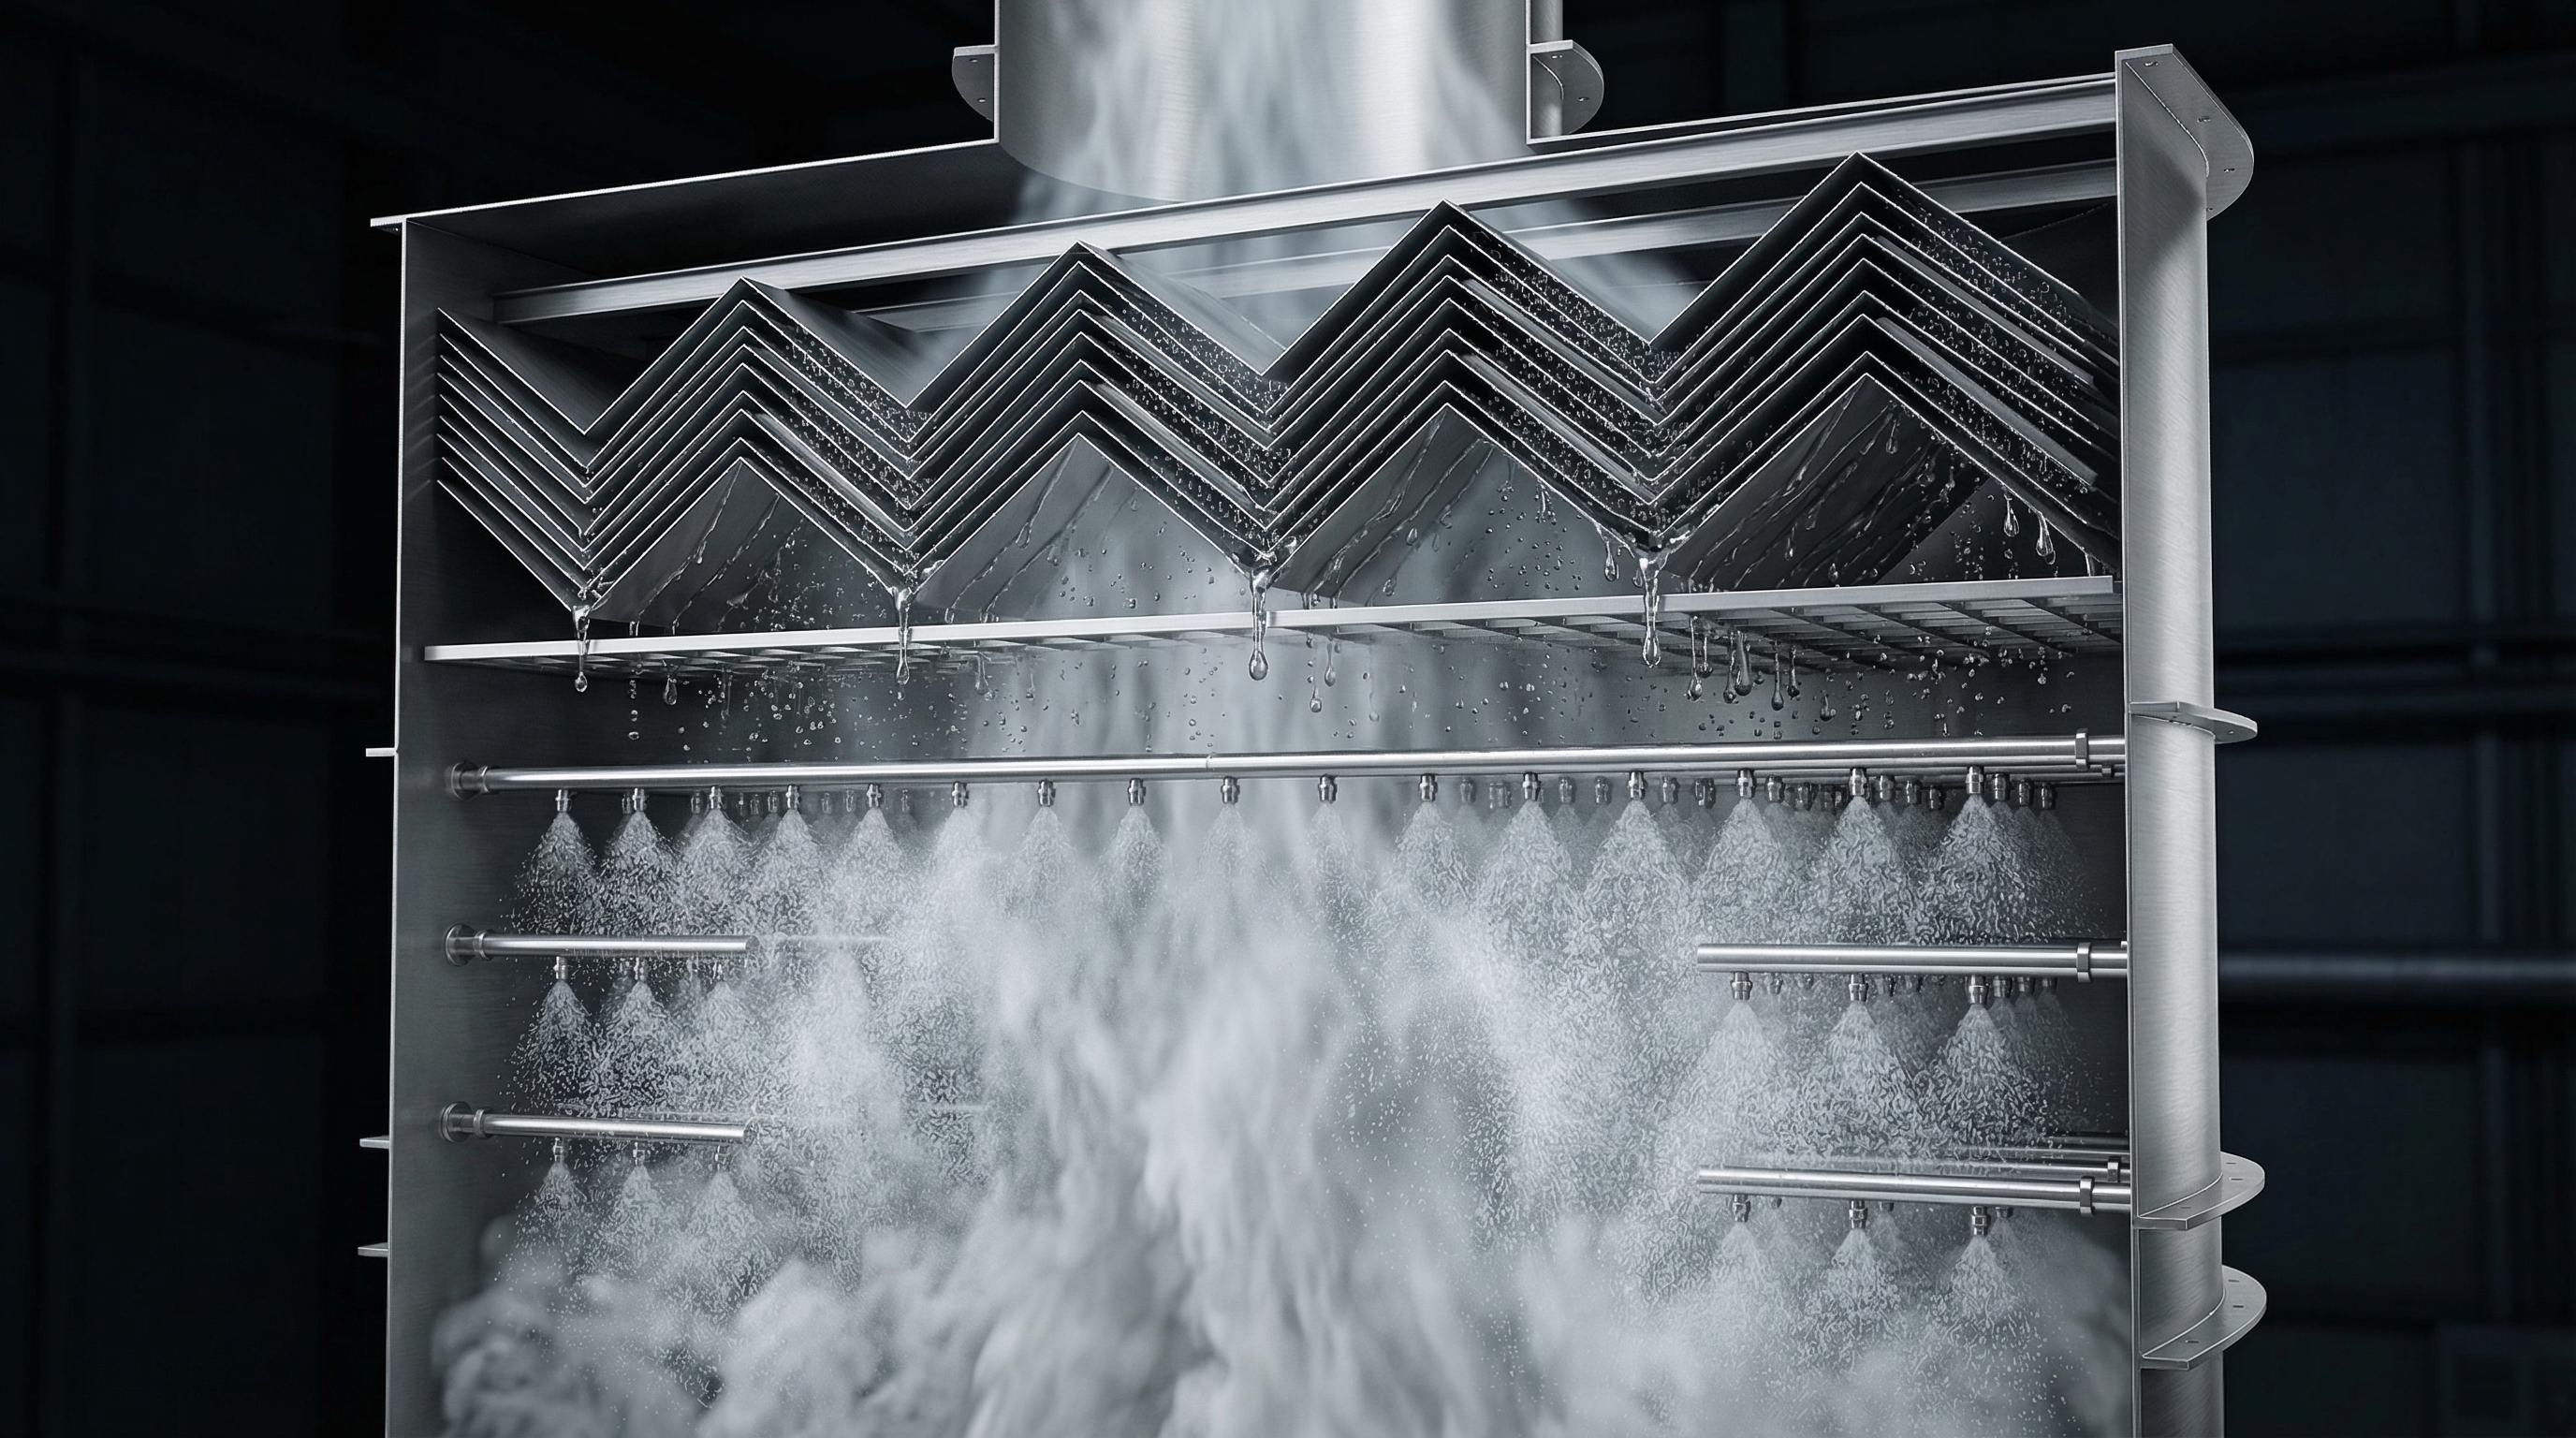
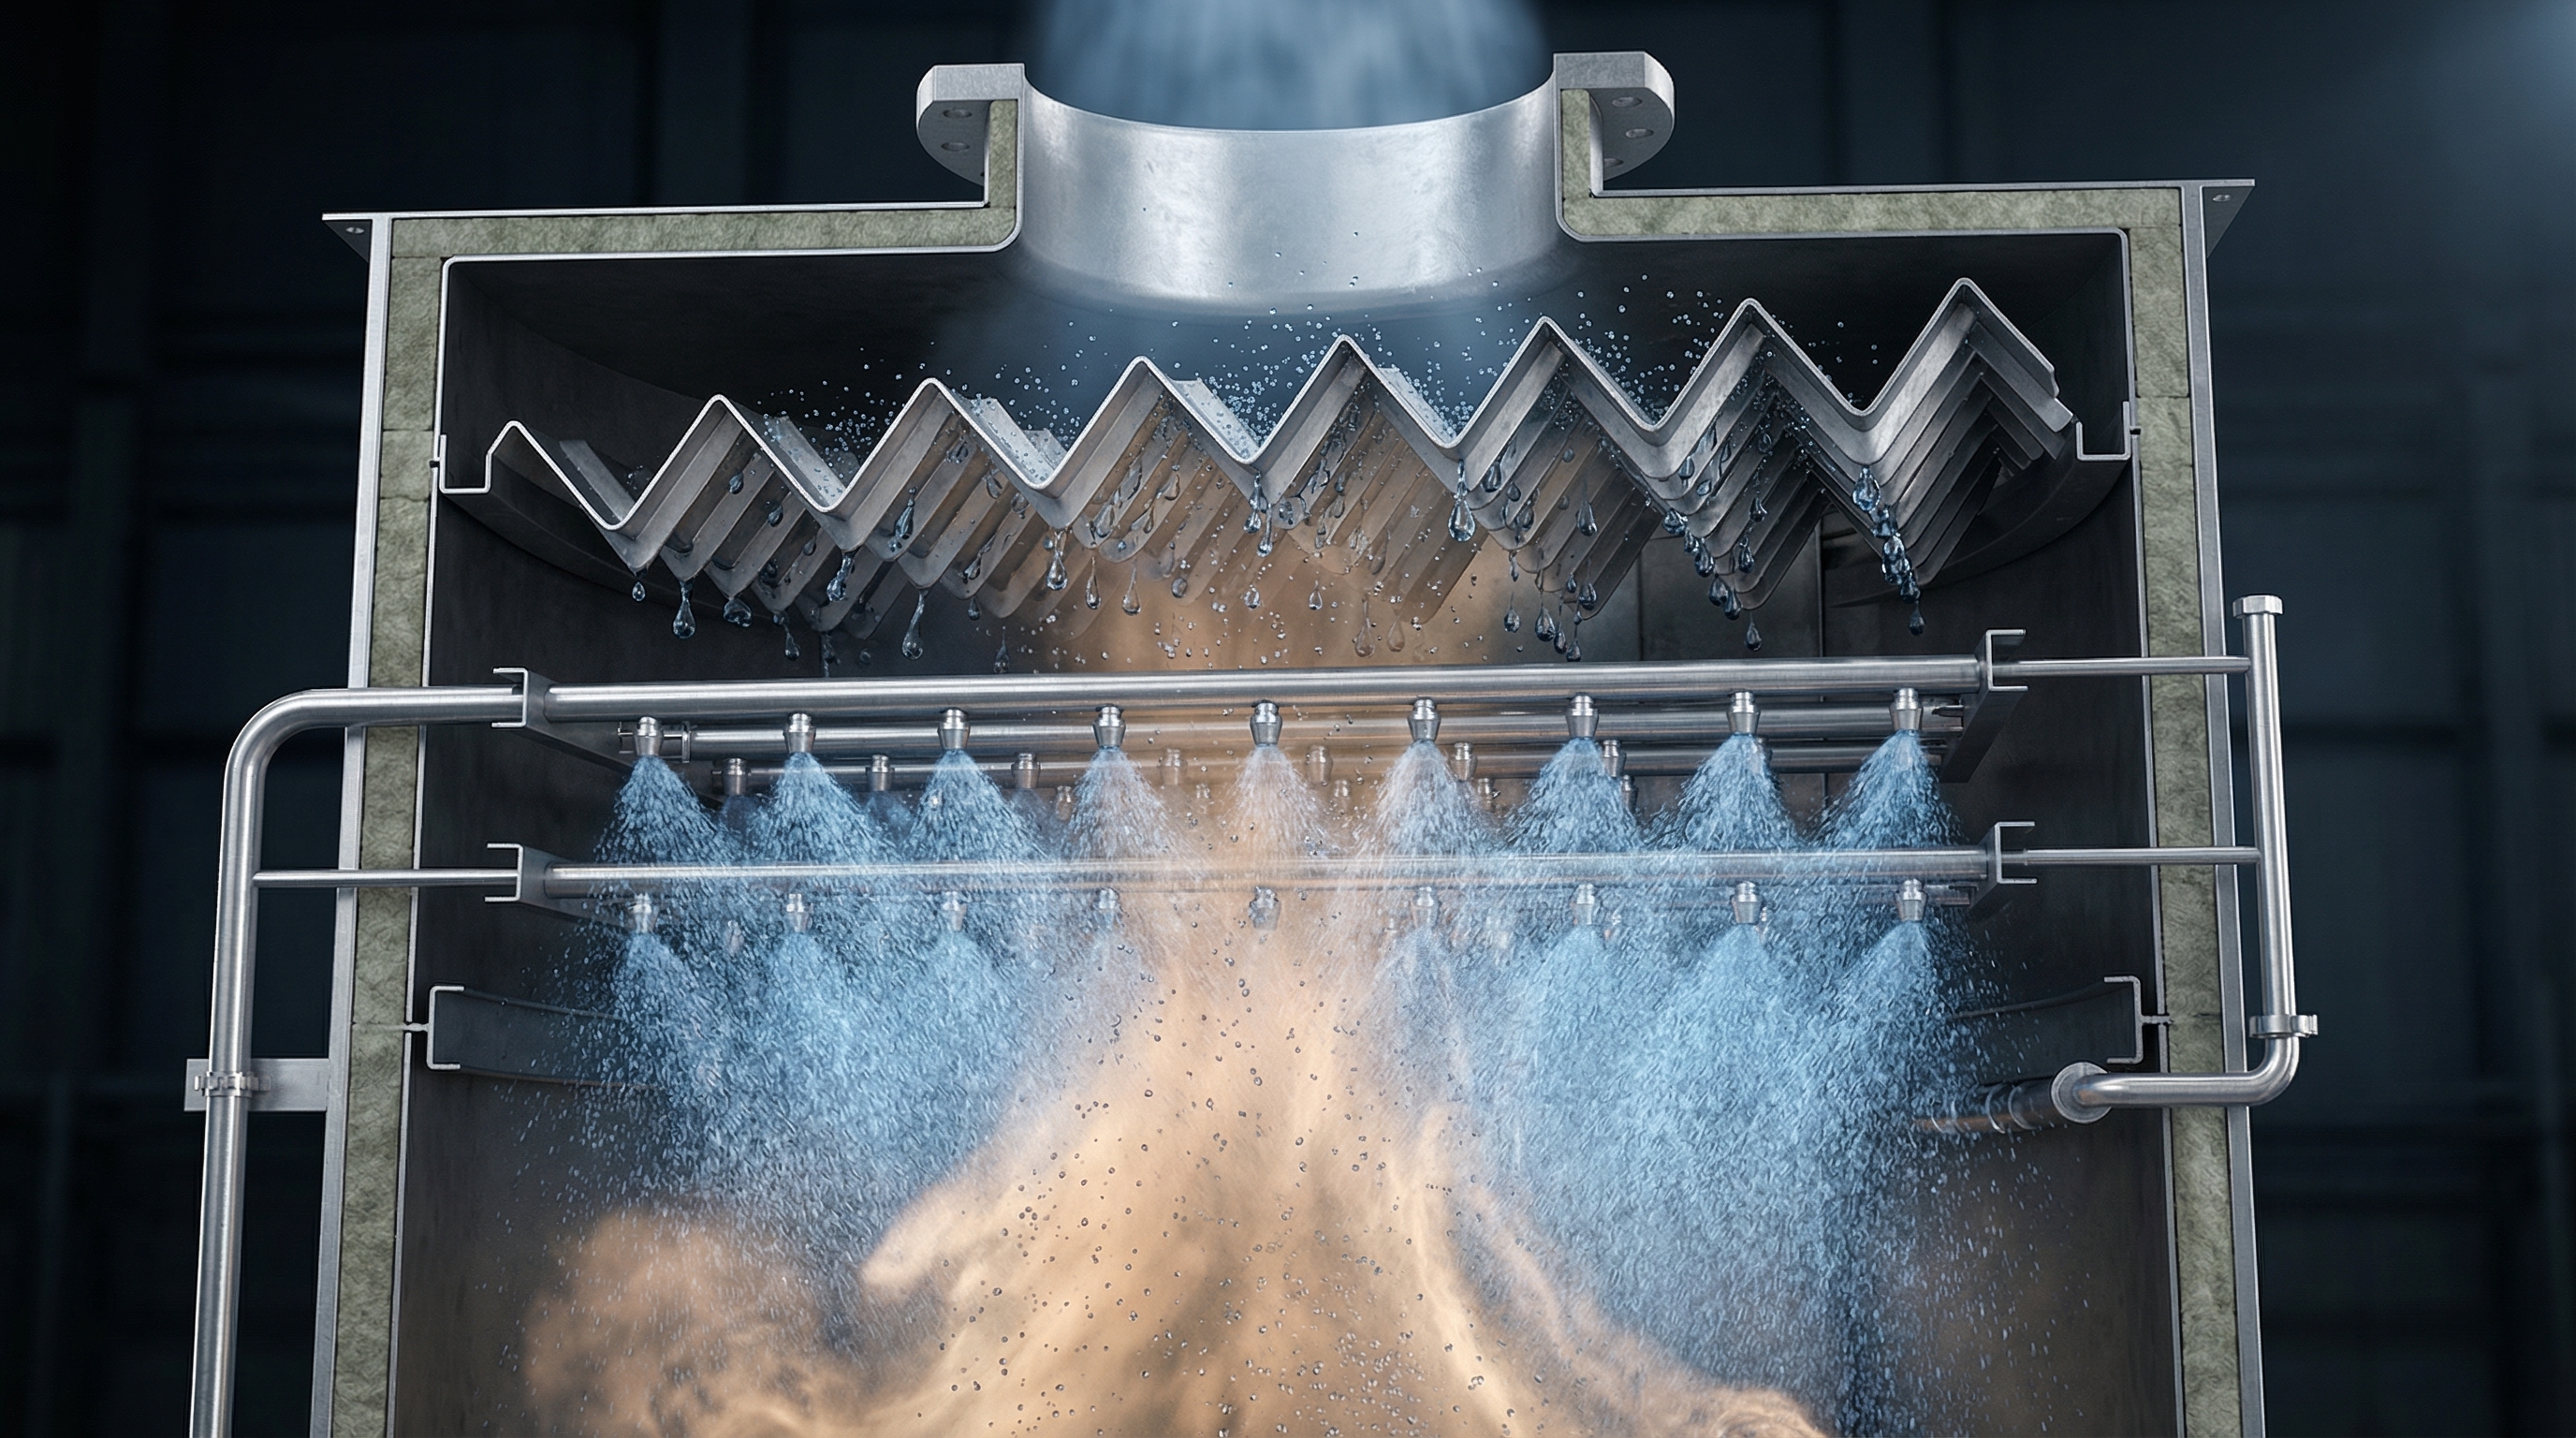
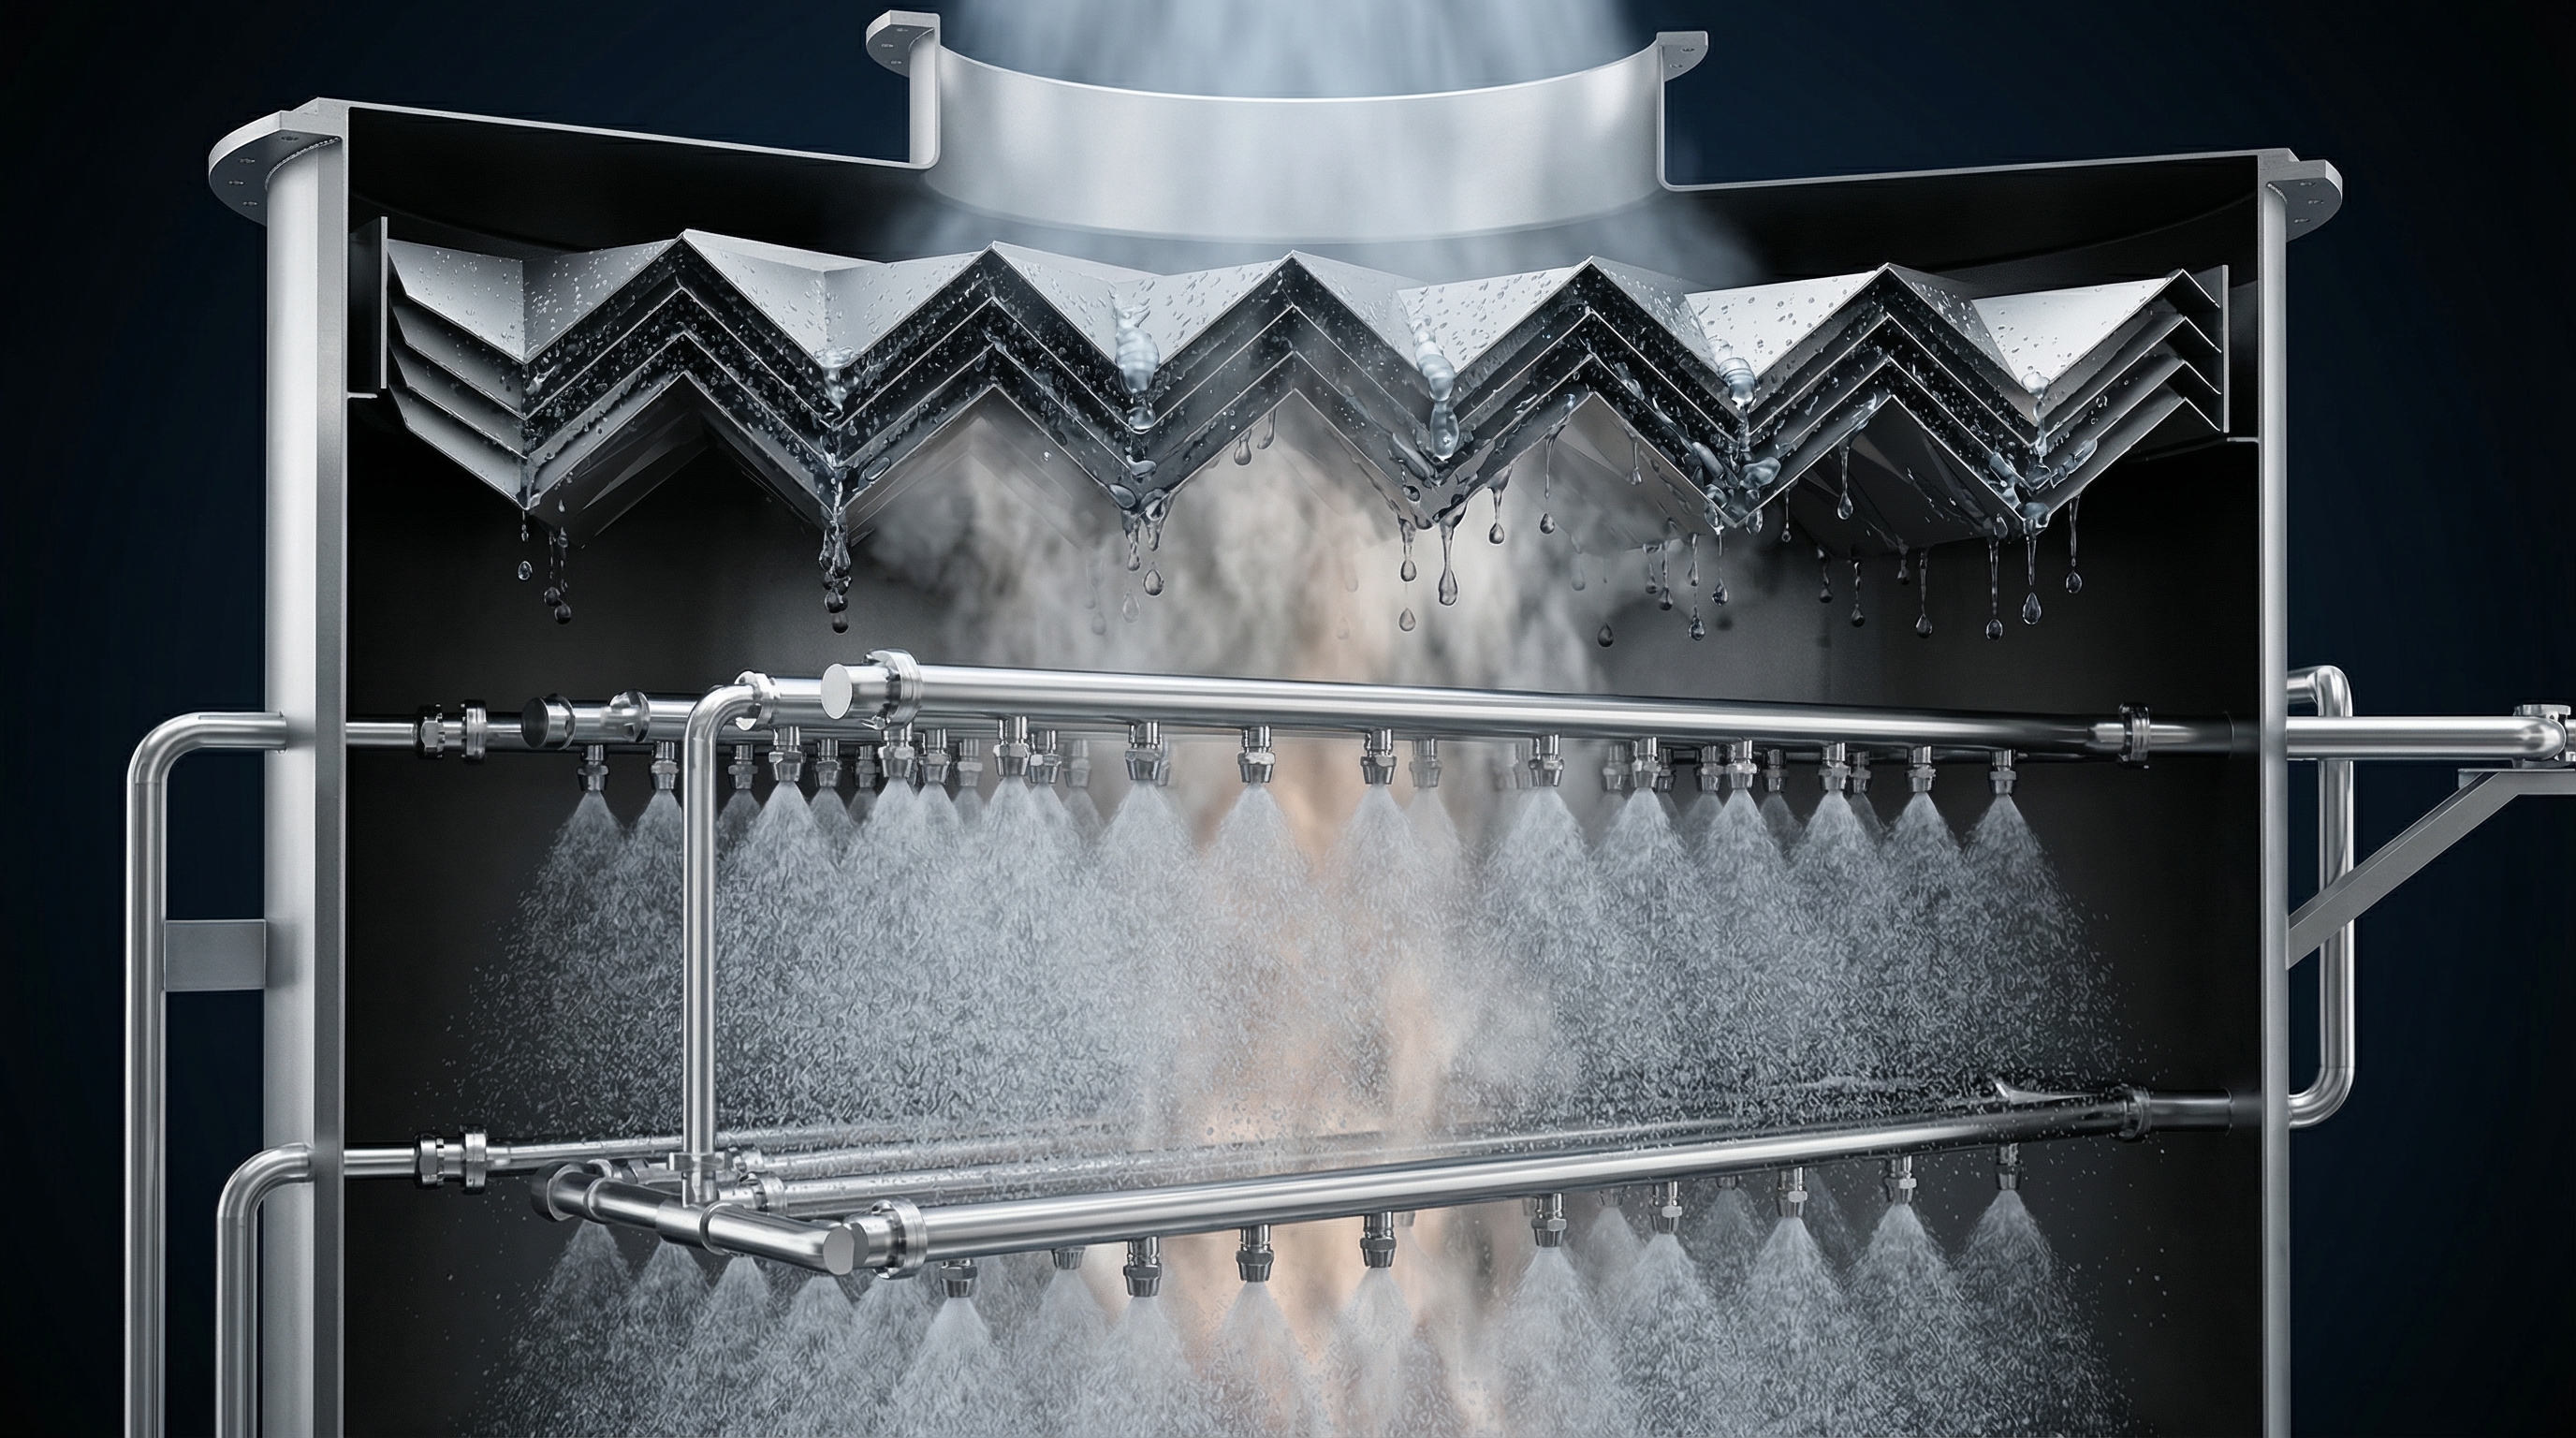
NEO MAKİNA ve MÜHENDİSLİK A.Ş. conçoit et fabrique des systèmes de lavage par voie humide (wet scrubbers) pour nettoyer à l’eau ou à l’aide d’une solution chimique les gaz de procédé chargés de poussières, d’aérosols et de particules collantes. Les combinaisons de laveur venturi, de cyclone humide, de tour de pulvérisation et de tour à garnissage retiennent en une seule unité les particules fines, PM2.5 comprises, et les gaz acides associés, là où les filtres secs ne peuvent pas fonctionner : poussières chaudes, humides, explosives ou collantes. C’est une solution de maîtrise des émissions et de sécurité du travail pour les installations de métallurgie, de chimie, d’agroalimentaire, de séchage et d’incinération de déchets.
Où privilégier le lavage humide ?
- Gaz chauds et humides : sorties de séchoirs, de torréfacteurs, de fours et de chaudières ; le gaz est refroidi (quench) et épuré en même temps.
- Poussières collantes et hygroscopiques : poussières de sucre, d’engrais, de produits chimiques et huileuses qui colmatent le filtre à manches.
- Poussières explosives : suppression du risque d’incendie et d’explosion en phase liquide pour les poussières d’aluminium, de magnésium, de farine et de charbon.
- Polluants mixtes poussières + gaz : élimination en une seule étape du SO₂, du HCl, du HF, du NH₃ ou des composés odorants en même temps que les particules.
Types de systèmes
Laveur venturi
- Principe : le gaz est accéléré à 40–120 m/s dans le col ; l’eau pulvérisée se fragmente en fines gouttelettes et les particules sont captées par les gouttelettes par collision et capture.
- Rendement : plus de 99 % pour les particules supérieures à 1 micron, 90–98 % pour les PM2.5 (selon la perte de charge : 15–60 mbar).
- Application : fours de fusion et de fonderie de métaux, fumées de séchoirs, granulation d’engrais, gaz de réacteurs chimiques, cendres volantes de chaudières.
- Col réglable : conception à col mobile pour un rendement constant à débit variable.
Cyclone humide et laveurs dynamiques
- Pré-séparation économique des poussières de plus de 5 microns par force centrifuge et film d’eau ; faible perte de charge ; extinction des étincelles et des braises.
Tour de pulvérisation et tour à garnissage
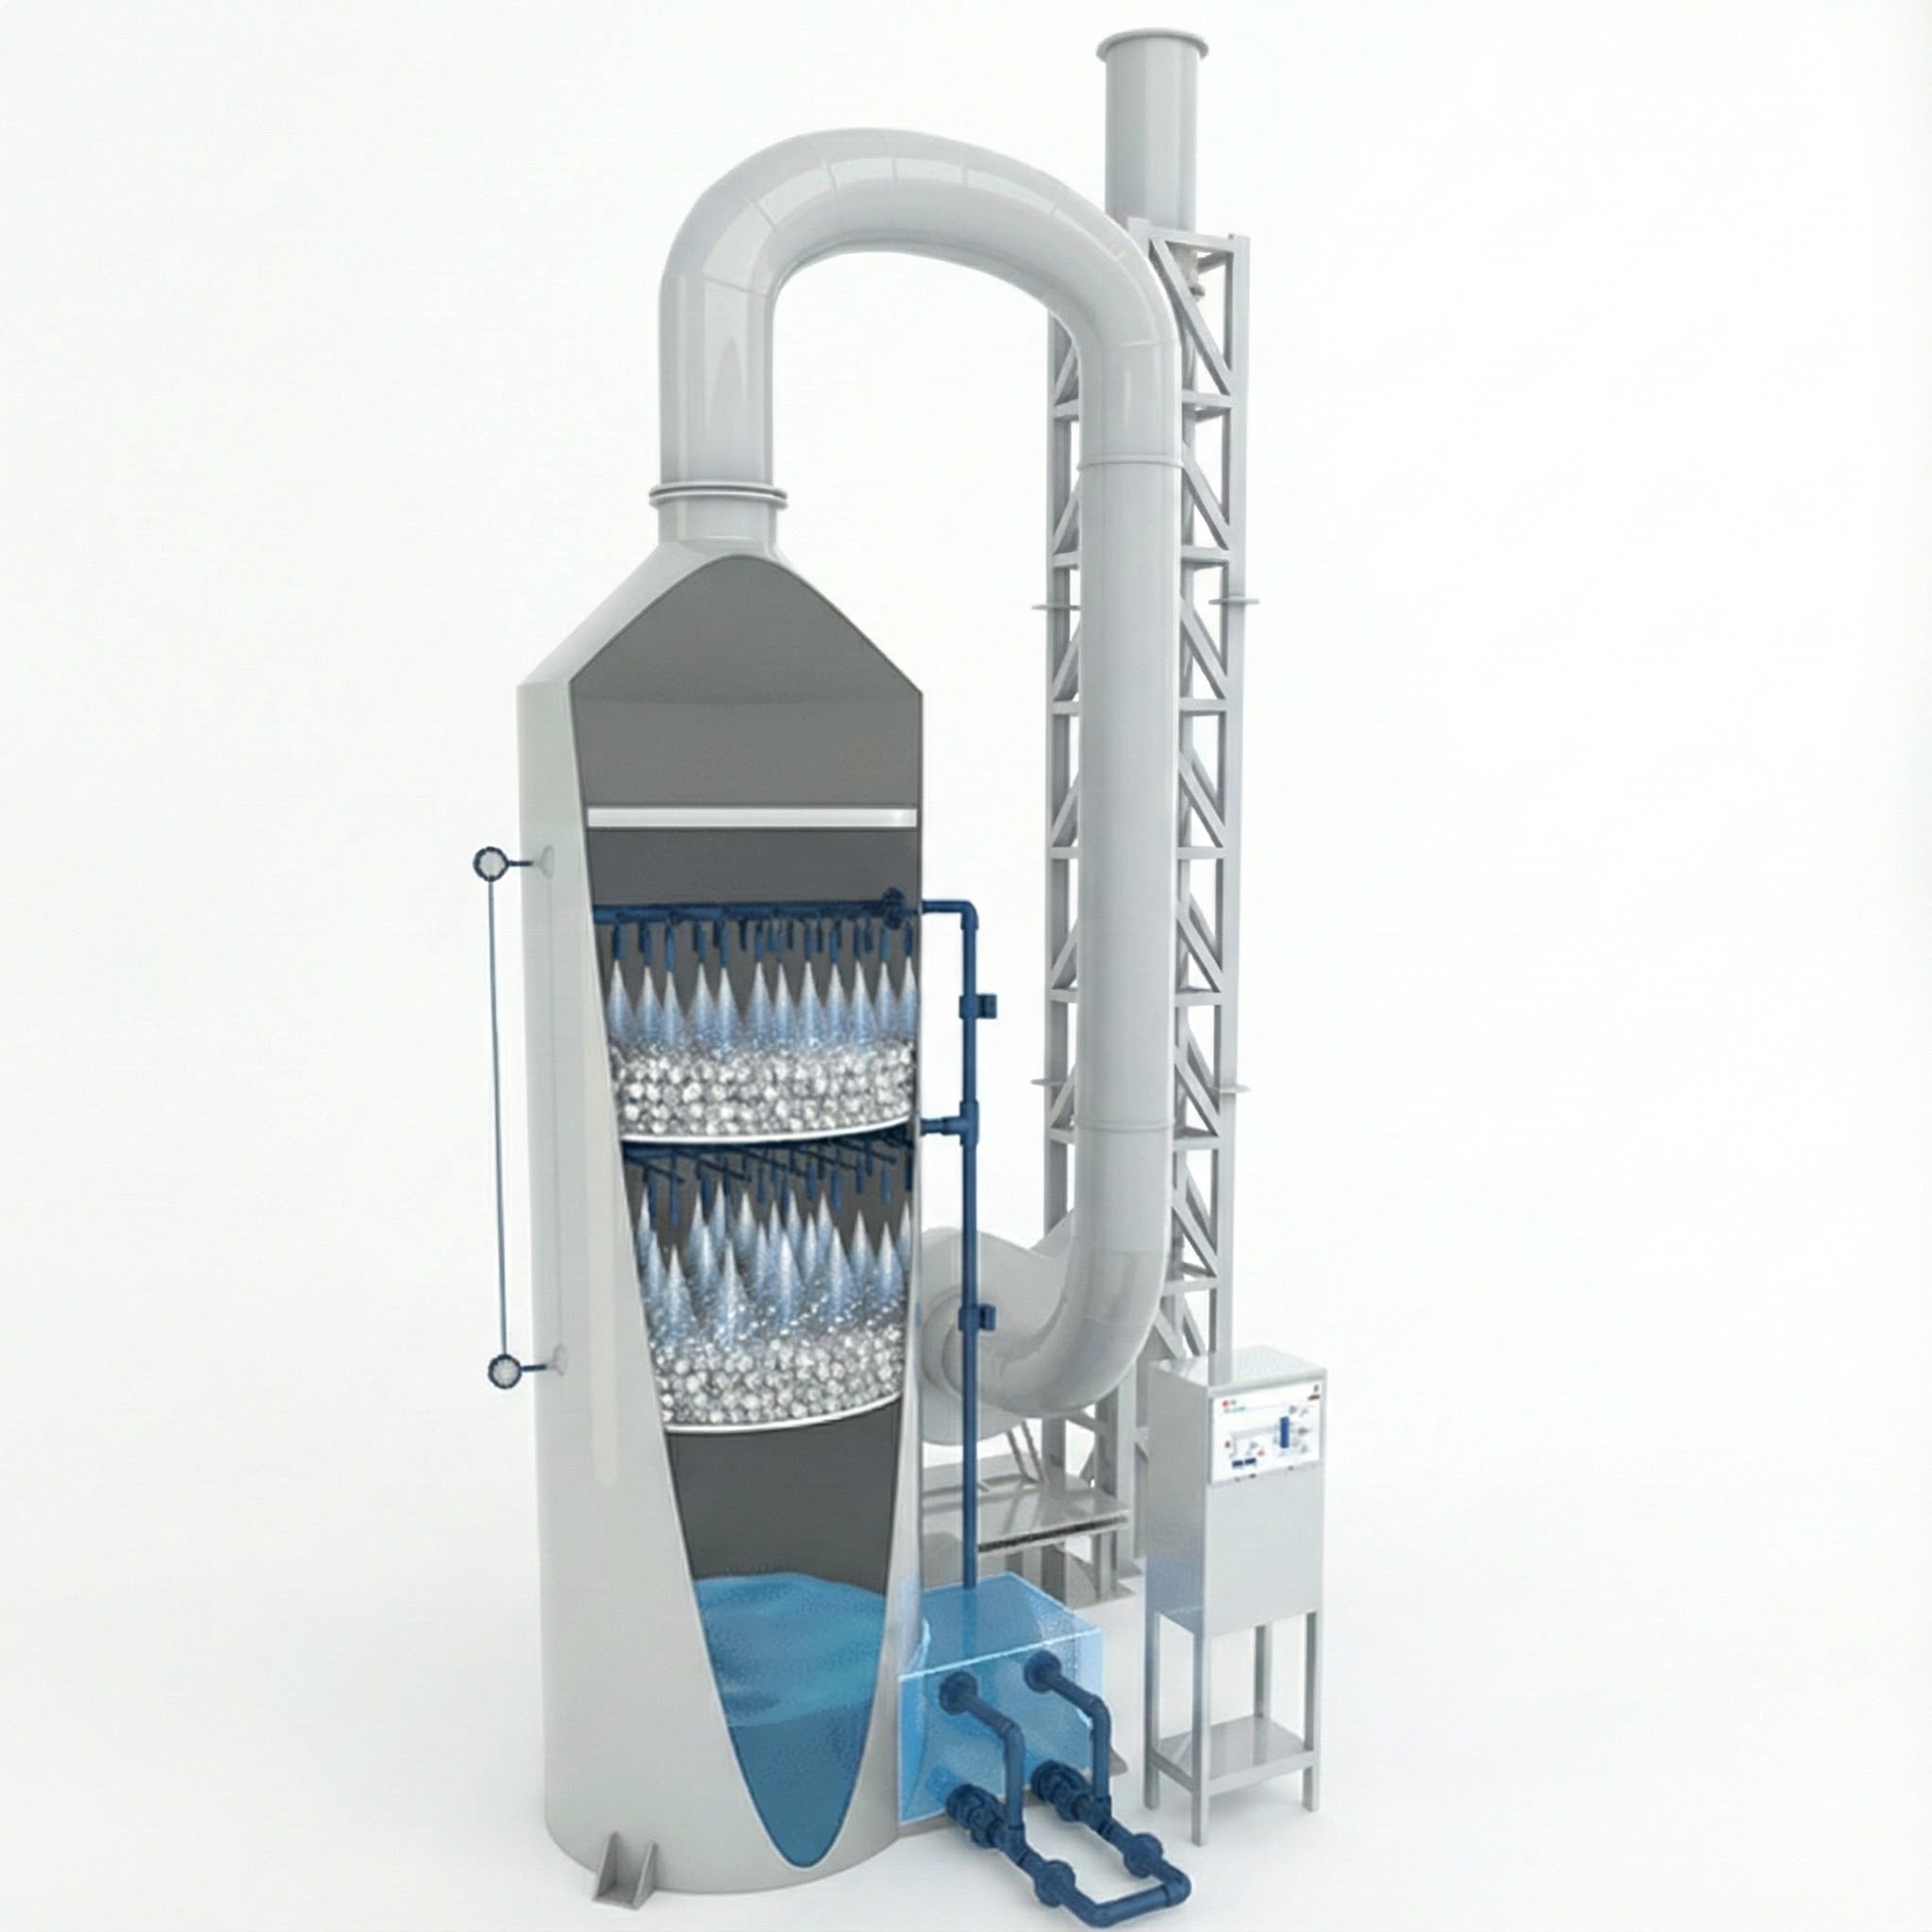
- Rétention des gouttelettes après le venturi, refroidissement du gaz et absorption des gaz acides ; élimination du SO₂/HCl par dosage de soude caustique ou de lait de chaux. Pour les applications axées sur l’absorption de gaz, voir Systèmes de lavage des gaz résiduaires (scrubbers).
Systèmes humides multi-étages
- Combinaison quench + venturi + tour à garnissage + séparateur de gouttelettes ; élimination des particules, des gaz acides et des métaux lourds dans les gaz d’incinération de déchets, d’incinération de boues et de métallurgie.
Composants du système
- Corps et tour : AISI 304/316L, duplex, PP, PVC ou PRV/FRP ; en gaz chaud, entrée en acier revêtue de réfractaire ou de caoutchouc.
- Buses et distributeurs : buses à cône plein anti-colmatage, en céramique ou en inox ; conception facilement démontable.
- Séparateur de gouttelettes (mist eliminator) : type à plaques à chevrons ou à mailles tricotées ; séparation des gouttelettes à 99,9 %, sortie de cheminée propre.
- Circuit de circulation et de boues : pompes 1+1, bac de circulation, cône de décantation ou décanteur lamellaire, déshydratation des boues par filtre-presse/décanteur centrifuge ; eau en circuit fermé.
- Dosage chimique : dosage de NaOH, de lait de chaux ou d’autres réactifs avec contrôle du pH/ORP.
- Ventilateur et cheminée : ventilateur résistant à la corrosion (inox ou FRP) ; raccordement pour la surveillance continue des fumées.
- Automatisation : suivi de la pression différentielle, du pH, de la conductivité, du niveau et du débit ; purge et appoint automatiques ; intégration SCADA.
Plage d’application typique
- Débit de gaz : 1 000 – 300 000 m³/h
- Température d’entrée : jusqu’à 1 000 °C (avec quench) ; sortie gaz saturé à 40–70 °C
- Charge en poussières : jusqu’à 100 g/Nm³ ; sortie <10–30 mg/Nm³ (selon la perte de charge du venturi)
- Secteurs : sidérurgie et fonderies, fusion d’aluminium et de cuivre, engrais et chimie, agroalimentaire (sucre, amidon, torréfaction), chaudières biomasse et charbon, incinération de déchets et de boues, installations de séchage
- Normes : Règlement sur le contrôle de la pollution atmosphérique d’origine industrielle, UE IED/BAT, ATEX 2014/34/UE, brides EN 1092
Avantages et points d’attention
- Avantage : fonctionnement sûr avec les poussières chaudes, humides, collantes et explosives ; élimination des polluants poussiéreux et gazeux en une seule unité ; implantation compacte ; faible coût d’investissement.
- Attention : la consommation d’eau et la gestion des boues/eaux usées doivent être intégrées au plan d’exploitation ; pour un rendement élevé, la perte de charge du venturi (énergie du ventilateur) augmente ; le bon choix des matériaux est critique face à la corrosion ; en climat froid, un chauffage peut être nécessaire pour le panache de vapeur (plume) de la cheminée.
Pourquoi NEO MAKİNA ?
Le système est conçu d’après le débit de gaz, la température, la granulométrie des poussières et l’analyse des polluants, par le calcul de la vitesse au col du venturi, du rapport liquide/gaz (L/G) et des dimensions de la tour ; l’écoulement est vérifié par CFD. Le quench, le scrubber, le traitement des boues, le ventilateur, la cheminée et l’automatisation sont livrés par un interlocuteur unique ; pour l’alternative en filtration sèche, voir Dépoussiérage et filtration et, pour l’épuration complète des fumées, Systèmes de filtration des fumées.
Questions fréquentes
Dépoussiérage humide ou sec ?
Pour une poussière sèche, froide et non collante, le filtre à manches est plus économique, avec des émissions plus faibles et moins d’eau/d’eaux usées. Pour une poussière chaude, humide, collante, explosive ou mêlée de gaz acides, le lavage humide est un choix sûr et efficace.
Quelle est la consommation d’eau ?
Dans un système à recirculation, il n’y a que les pertes par évaporation et purge : typiquement 0,2–1 L/m³ de gaz ; l’eau est récupérée par déshydratation des boues.
Les PM2.5 peuvent-elles être captées ?
Oui. Avec un venturi à haute énergie (perte de charge de 40–60 mbar), un rendement supérieur à 90 % est obtenu pour les particules de moins de 1 micron ; pour des limites plus strictes, un électrofiltre humide (WESP) est ajouté en dernière étape.
Pour la conception d’un système de lavage par voie humide d’après votre analyse de gaz et de poussières et une offre, contactez-nous.